Artykuł sponsorowany
Dlaczego wykończenie 1D, 2B i BA zmienia przygotowanie arkuszy ze stali nierdzewnej do produkcji i montażu
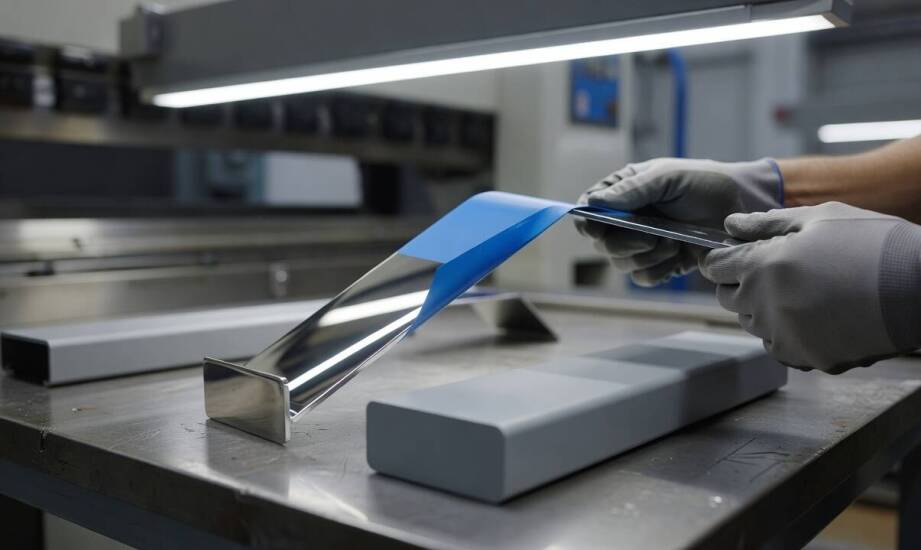
Dwa arkusze ze stali nierdzewnej tego samego gatunku, na przykład powszechnie stosowanego 1.4301, potrafią w procesie produkcyjnym dać zupełnie odmienne rezultaty wyłącznie ze względu na rodzaj wykończenia powierzchni. Jeden detal po wycięciu i zespawaniu wymaga wielu godzin żmudnego szlifowania oraz czyszczenia przed oddaniem do użytku. Drugi trafia bezpośrednio do ostatecznego montażu z czystą krawędzią i minimalnymi śladami po obróbce. Wybór odpowiedniej struktury powierzchni determinuje późniejsze koszty pracy i czas przygotowania elementu do wydania klientowi. Świadome zarządzanie tym parametrem ułatwia optymalizację całego cyklu produkcyjnego w zakładzie.
Wpływ parametrów 1D, 2B i BA na procesy obróbcze
Wykończenie 1D powstaje w procesie walcowania na gorąco z późniejszym trawieniem. Charakteryzuje się matową strukturą i chropowatością Ra w przedziale 4,0–7,0 μm. Taka chropowata powierzchnia wykazuje tendencję do zatrzymywania opiłków, przez co wymaga starannego przygotowania przed kolejnymi etapami obróbki. Wersję 2B uzyskuje się poprzez walcowanie na zimno, wyżarzanie, trawienie i finalne lekkie walcowanie wygładzające. Zapewnia to chropowatość Ra na poziomie 0,1–0,5 μm oraz gładką powierzchnię umiarkowanie odbijającą światło. Wykończenie BA, oznaczane również jako 2R, wytwarza się w atmosferze ochronnej bez dostępu tlenu. Końcowe walcowanie na polerowanych bębnach pozwala osiągnąć Ra 0,05–0,1 μm oraz wysoki współczynnik odbicia z charakterystycznym lustrzanym połyskiem.
Różnice te bezpośrednio rzutują na zachowanie materiału w parku maszynowym. W procesie cięcia wodą, które z natury jest obróbką na zimno i nie generuje strefy wpływu ciepła, gładkie wykończenia 2B i BA ograniczają ryzyko przywierania drobnych zanieczyszczeń do krawędzi. Technologia waterjet wykorzystywana przez LOKO A.Z. ZYMEK pozwala na precyzyjne rozkroje detali bez ingerencji w strukturę materiału. Z kolei przy cięciu laserowym gładsza powierzchnia sprzyja zachowaniu czystszej linii cięcia. Podczas gięcia na prasach krawędziowych CNC niższa chropowatość zmniejsza tarcie między blachą a matrycą. Gładkie struktury redukują ryzyko powstawania mikrozarysowań narzędzia i gwarantują lepszą powtarzalność zadanego kąta przy powtarzalnych seriach produkcyjnych.
Spawanie metodami TIG lub MIG również wymaga ścisłego uwzględnienia parametrów Ra. Powierzchnia 1D zatrzymuje więcej drobin w mikroszczelinach materiału. Wymaga to dokładniejszego odtłuszczania i mechanicznego czyszczenia rowków, aby wyeliminować ryzyko wystąpienia porowatości spoiny. Struktury 2B i BA są znacznie łatwiejsze w przygotowaniu do nałożenia spawu. Czysta powierzchnia bazowa ułatwia uzyskanie trwałego i szczelnego przetopu bez konieczności głębokiego szlifowania brzegów przed zajarzeniem łuku. Eliminacja długotrwałego czyszczenia zauważalnie przyspiesza przepływ detali przez spawalnię.
Znaczenie wykończenia przy montażu elementów widocznych
Detale pracujące w bezpośrednim kontakcie z żywnością, agresywną chemią lub dłońmi użytkowników narzucają restrykcyjne normy higieniczne. Matowa powierzchnia o wysokim współczynniku Ra łatwo gromadzi zanieczyszczenia z powietrza i drobiny technologiczne. Struktura BA minimalizuje widoczność odcisków palców i odkładanie się brudu, co znacznie ułatwia bieżące mycie i dezynfekcję. Maskowanie drobnych rys montażowych przebiega najprościej na powierzchniach 2B, które naturalnie rozpraszają padające na nie światło. Elementy o wykończeniu 1D narzucają zazwyczaj konieczność wprowadzenia dodatkowych operacji polerowania, aby spełnić rygorystyczne wymagania wizualne inwestorów.
Odpowiednie zaplanowanie dostaw pozwala uniknąć przestojów związanych ze żmudnym poprawianiem detali na hali. Zamawiane blachy nierdzewne o właściwie dobranej powierzchni obniżają koszty roboczogodzin spędzonych na estetyzacji produktu końcowego. Decyzja o wyborze wariantu BA lub 2B eliminuje potrzebę maskowania skaz po procesach gięcia i transportu wewnętrznego. Zakłady produkcyjne zyskują w ten sposób gotowy materiał bez konieczności rozbudowywania własnych stacji szlifierskich.
Elementy konstrukcyjne i nośne, od których wymaga się wyłącznie parametrów wytrzymałościowych i odporności na korozję, z powodzeniem realizuje się z materiałów o chropowatości 1D. Zastosowania technologiczne w postaci zbiorników ciśnieniowych czy rurociągów procesowych optymalizuje się poprzez użycie wariantu 2B. Zapewnia on wystarczającą gładkość do utrzymania prawidłowych parametrów przepływu cieczy i skuteczności procesów czyszczenia CIP. Wizualne detale osłon maszyn, balustrad czy sprzętu gastronomicznego wymagają najczęściej lustrzanego wariantu BA. Trafne dopasowanie parametru Ra do faktycznej funkcji detalu sprawia, że całkowity koszt przygotowania, obróbki i utrzymania elementu pozostaje na uzasadnionym ekonomicznie poziomie przez cały cykl życia produktu.
Kategorie artykułów
Polecane artykuły

Dębowa ława i metalowe akcenty w salonie — jak zachować spójność aranżacji
Ciepło naturalnego dębu mocno kontrastuje z chłodną fakturą stali, stanowiąc fundament loftowych aranżacji strefy dziennej. Takie zestawienie materiałów od razu nadaje wnętrzu surowy, poprzemysłowy charakter, lecz jednocześnie wymaga rygorystycznego wyważenia proporcji. Błędy w doborze grubości drew

Kiedy opakowanie do wysyłki wina potrzebuje kratownicy, wzmocnienia i dopasowania do liczby butelek
Bezpieczeństwo przesyłek z winem zależy od trzech technicznych czynników. Kluczową rolę odgrywa zniwelowanie luzu wewnętrznego w opakowaniu. Istotna jest także sztywność wybranej tektury oraz prawidłowa stabilizacja samej szyjki butelki. Powyższe elementy decydują o integralności szklanego ładunku p